

หากมีคำถามหรือข้อเสนอแนะจากลูกค้าเราจะตอบกลับอย่างอดทนและพิถีพิถัน
โครงสร้างวัสดุ: อะลูมิเนียมหล่อทองเหลือง CuZn25Al6Fe3Mn3 พร้อมเม็ดมีดกราไฟท์ คุณสมบัต...
ลองนึกภาพเครื่องจักรหล่อที่ทำงานสามกะ หกวันต่อสัปดาห์ บูชไกด์ในกลไกสลับต้องใช้จาระบีทุกๆ สองสามชั่วโมง แต่ความร้อนจะทำให้สารหล่อลื่นอ่อนตัวลง และน้ำมันจะหยดลงบนชิ้นส่วนที่เพิ่งหล่อใหม่ เมื่อเวลาผ่านไป บุชชิ่งสึกหรอไม่สม่ำเสมอและข้อต่อทั้งหมดจะหลวม บูชกราไฟท์อะลูมิเนียมบรอนซ์แก้ปัญหานี้โดยการสร้างสารหล่อลื่นที่เป็นของแข็งลงในผนังลูกปืนโดยตรง ข้อสรุปนั้นตรงไปตรงมา: หากคุณมีข้อต่อที่หนักและเคลื่อนที่ช้าซึ่งไม่มีใครสามารถเข้าถึงได้ด้วยปืนอัดจารบี การผสมวัสดุนี้เป็นหนึ่งในวิธีที่เชื่อถือได้มากที่สุดในการยืดอายุการใช้งาน
วัสดุฐานมีความสำคัญมากกว่าที่ผู้ซื้อส่วนใหญ่ตระหนัก อลูมิเนียมบรอนซ์ประกอบด้วยอลูมิเนียมระหว่าง 9% ถึง 14% โดยปกติจะมีการเติมธาตุเหล็กและนิกเกิล สิ่งนี้ทำให้โลหะผสมมีความต้านทานแรงดึงสูงขึ้น ทนต่อแรงกระแทกได้ดีขึ้น และต้านทานการกัดกร่อนได้ดีกว่าเมื่อเปรียบเทียบกับดีบุกหรือฟอสเฟอร์บรอนซ์ทั่วไป ในน้ำทะเล บรรยากาศของโรงงานเคมี หรือสภาพแวดล้อมที่มีการรีดร้อน พื้นผิวอะลูมิเนียมบรอนซ์จะสร้างชั้นออกไซด์ที่เสถียรและป้องกันได้ ซึ่งทนทานต่อการเกิดรูพรุนและการกัดเซาะ
จากนั้นกราไฟต์จะถูกสอดเข้าไปในรูเจาะในผนังบุชชิ่ง โดยจัดเรียงเป็นตารางหรือเกลียว เมื่อเพลาหมุน กราไฟท์อ่อนจะถูกทาลงบนพื้นผิว ทำให้เกิดฟิล์มหล่อลื่นแห้งบางๆ ฟิล์มจะติดตามพื้นผิวเพลาและรักษาค่าสัมประสิทธิ์การเสียดสีให้ต่ำแม้ในขณะที่เครื่องจักรไม่ได้ใช้งานเป็นเวลาหลายสัปดาห์ กราไฟท์ไม่เหมือนกับจาระบีหรือน้ำมันตรงที่จะไม่ออกซิไดซ์อย่างรวดเร็วที่อุณหภูมิสูง และไม่ถูกชะล้างออกไปเมื่อมีน้ำหรือไอน้ำ
เมื่อเปรียบเทียบกับบูชบรอนซ์ธรรมดาที่ต้องอาศัยการจ่ายน้ำมันจากภายนอก บูชกราไฟท์อะลูมิเนียมบรอนซ์ให้ประโยชน์ในทางปฏิบัติสามประการ: ช่วยลดงานหล่อลื่นในแต่ละวัน ปกป้องเพลาจากการสัมผัสระหว่างโลหะกับโลหะในระหว่างการสตาร์ท และทนทานต่อการโอเวอร์โหลดชั่วขณะได้ดีกว่าเนื่องจากฟิล์มกราไฟท์ยังคงอยู่กับที่
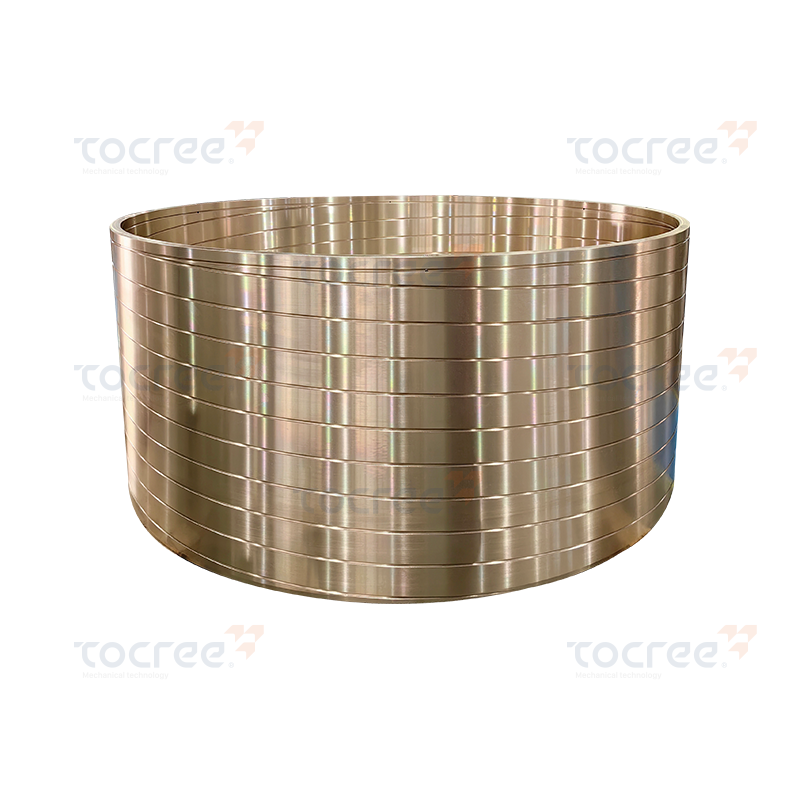 บูชบรอนซ์ดีบุกพร้อมร่องน้ำมันแบบกำหนดเองสำหรับการใช้งานในอุตสาหกรรมหนัก ปลอกทองแดงดีบุกหล่อแบบแรงเหวี่ยงนี้มีความต้านทานแรงดึงสูง ทนต่อการสึกหรอ และทนต่อการกัดกร่อน ร่องน้ำมันที่ปรับแต่งได้และการยืดตัวที่ดีทำให้เหมาะสำหรับการใช้งานทางอุตสาหกรรมที่ต้องการความทนทานและความสามารถในการรับน้ำหนัก ดูผลิตภัณฑ์ →
| พื้นที่ประสิทธิภาพ | บูชกราไฟท์อลูมิเนียมสีบรอนซ์ | บูชสีบรอนซ์ธรรมดา |
|---|---|---|
| วิธีการหล่อลื่น | กราไฟท์ฝังตัวเป็นสารหล่อลื่นที่เป็นของแข็ง | ต้องใช้จาระบีหรือน้ำมันภายนอก |
| ช่วงความแข็งทั่วไป | HB 200–280 ขึ้นอยู่กับเกรด | HB 60–120 ขึ้นอยู่กับเกรด |
| ช่วงเวลาการบำรุงรักษา | เดือนหรือปีโดยไม่ต้องหล่อลื่น | การหล่อลื่นซ้ำรายวันหรือรายสัปดาห์ |
| ความต้านทานการกัดกร่อน | ดีเยี่ยมในน้ำ เกลือ และกรด | ดีในอากาศแห้ง ไม่ดีในสื่อที่ก้าวร้าว |
| ช่วงความเร็วที่ดีที่สุด | การใช้งานต่ำถึงปานกลาง โหลดสูง | จากต่ำไปสูงโดยมีการจ่ายน้ำมัน |
หลักฐานที่ชัดเจนที่สุดมาจากแอปพลิเคชันที่มีการหยุดทำงานซึ่งมีราคาแพงและเข้าถึงการบำรุงรักษาได้ยาก ใน เครื่องจักรโลหะ , บุชชิ่งในประตูเตาหลอมและตัวปรับโรงรีดทำงานในฝุ่นและความร้อนจากการแผ่รังสี ใน เครื่องจักรทางทะเล ตลับลูกปืนหางเสือและเรือนกว้านดาดฟ้าต้องเผชิญกับละอองน้ำเค็มและใช้เวลานานโดยไม่ต้องใช้งาน เงื่อนไขที่คล้ายกันนี้ปรากฏในอุปกรณ์ขุดเจาะปิโตรเลียม ประตูกระโดด เครื่องกระจายคอนเทนเนอร์ และข้อต่อสลับของเครื่องหล่อ
คุณควรพิจารณาบุชชิ่งประเภทนี้เมื่อมีเงื่อนไขหลายประการในเวลาเดียวกัน:
เมื่อเป็นไปตามเกณฑ์เหล่านี้ กราไฟท์บุชจะไม่เพียงแต่มีอายุการใช้งานยาวนานเท่านั้น นอกจากนี้ยังปรับปรุงความน่าเชื่อถือโดยรวมของชุดประกอบอีกด้วย ผู้ผลิตในจีนที่มีโรงหล่อทองแดงเต็มรูปแบบสามารถผลิตบุชชิ่งเหล่านี้ได้ด้วยพิกัดความเผื่อที่ใกล้เคียงและความหนาแน่นของปลั๊กกราไฟท์ที่สม่ำเสมอ ซึ่งจำเป็นสำหรับประสิทธิภาพที่เชื่อถือได้
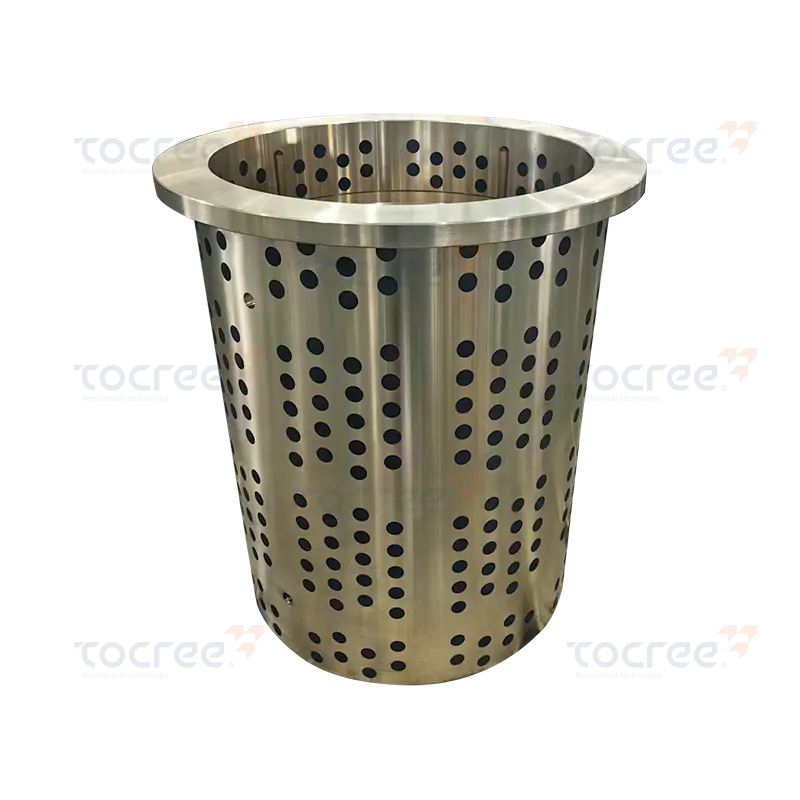 บุชชิ่งทองเหลืองหล่อลื่นในตัวด้วยกราไฟต์เพื่อการใช้งานที่ไม่ต้องบำรุงรักษา บุชชิ่งทองเหลืองหน้าแปลนเดี่ยวพร้อมกราไฟต์ฝังนี้ให้การหล่อลื่นอย่างต่อเนื่องโดยไม่ต้องใช้น้ำมันจากภายนอก ช่วยลดการบำรุงรักษาและการหยุดทำงาน เหมาะอย่างยิ่งสำหรับการใช้งานความเร็วต่ำ โหลดสูง ในสภาพแวดล้อมที่เข้าถึงยากหรือสภาพแวดล้อมที่รุนแรง ดูผลิตภัณฑ์ →
การเลือกบุชชิ่งที่เหมาะสมเริ่มจากเกรดอัลลอยด์ สำหรับบูชกราไฟท์อลูมิเนียมบรอนซ์ เกรดอุตสาหกรรมที่พบมากที่สุดคือ C95400 (หล่อ), C95500 และ C95900 ในทางปฏิบัติในอเมริกาเหนือ หรือเกรดจีน เช่น ZCuAl9Fe4 และ ZCuAl9Fe4Ni4Mn2 แต่ละเกรดมีความสมดุลด้านความแข็งแกร่ง ความต้านทานการสึกหรอ และความต้านทานการกัดกร่อนที่แตกต่างกัน สำหรับการรับแรงกระแทกหนัก เกรดที่มีนิกเกิลแบริ่งจะปลอดภัยกว่า สำหรับการบริการน้ำทะเล ปริมาณอะลูมิเนียมที่สูงจะช่วยป้องกันน้ำที่ลอยออกมาได้ดีขึ้น
ความแข็งมีความสำคัญเนื่องจากเป็นตัวกำหนดว่าบุชชิ่งต้านทานการสึกหรอจากการเสียดสีและแรงกดที่ขอบได้ดีเพียงใด ควรระบุความแข็งร่วมกับความแข็งของเพลาและระยะห่างในการทำงาน ในการออกแบบอุปกรณ์หลายๆ ครั้ง วิศวกรจะขอความแข็งของบุชชิ่ง HB 220–260 เมื่อเพลาอยู่ที่ 45–55 HRC หากเพลาอ่อนลง บุชชิ่งอาจต้องอ่อนลงเช่นกัน เพื่อหลีกเลี่ยงการสึกหรอรุนแรงของพื้นผิวเพลา
เค้าโครงกราไฟท์ไม่ได้รับการตกแต่ง มันมีผลโดยตรงต่อความสามารถในการรับน้ำหนัก ปลั๊กที่มากขึ้นหมายถึงการสำรองสารหล่อลื่นที่มั่นคงมากขึ้น แต่ยังช่วยลดพื้นที่ตลับลูกปืนที่มีประสิทธิภาพอีกด้วย ตามกฎแล้ว พื้นที่กราไฟท์ทั้งหมดไม่ควรเกิน 30–40% ของพื้นผิวตลับลูกปืน สำหรับสภาพแวดล้อมที่สกปรกมาก ตะแกรงหยาบที่มีปลั๊กน้อยกว่าแต่ใหญ่กว่ามักจะทำงานได้ดีกว่า เนื่องจากฟิล์มกราไฟท์มีความหนากว่าและสามารถผลักสิ่งปนเปื้อนออกไปได้ดีกว่า
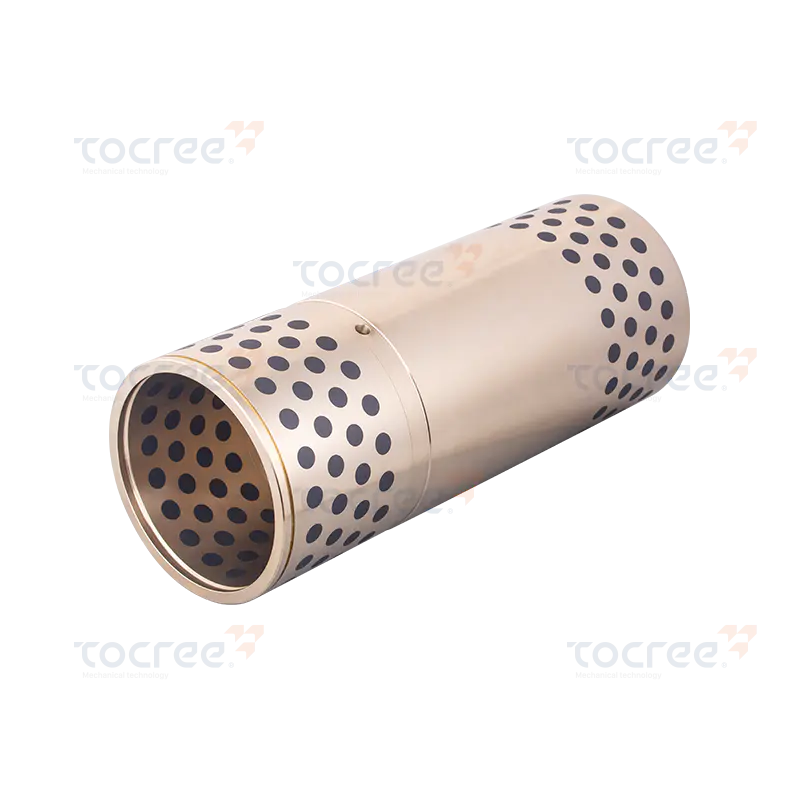 บูชอลูมิเนียมทองเหลืองพร้อมกราไฟท์แทรกเพื่อต้านทานสารปนเปื้อน บุชชิ่งหล่อลื่นในตัวแบบแข็งนี้ผสมผสานอลูมิเนียมทองเหลืองที่มีความแข็งแรงสูงเข้ากับปลั๊กกราไฟท์ ให้การหล่อลื่นที่เชื่อถือได้และต้านทานสารปนเปื้อน เหมาะสำหรับสภาวะที่มีอุณหภูมิสูง โหลดหนัก และการรีสตาร์ทบ่อยครั้งในอุตสาหกรรมที่มีความต้องการสูง ดูผลิตภัณฑ์ →
บูชกราไฟท์อะลูมิเนียมบรอนซ์ส่วนใหญ่ไม่ได้ซื้อจากแค็ตตาล็อก ผลิตขึ้นเพื่อเขียนแบบเนื่องจากผู้สร้างเครื่องจักรต้องการรูปแบบรู หน้าแปลน ร่องน้ำมัน หรือแม้แต่บูชแบบแยกเฉพาะ ซัพพลายเออร์ที่เชื่อถือได้ควรจะสามารถจัดการทั้งการหล่อและการตัดเฉือนที่มีความแม่นยำได้
Jiashan Tocree Machinery Co., Ltd. ควบคุมกระบวนการทั้งหมดจากเตาหลอมทองแดงและเครื่องหล่อแบบแรงเหวี่ยงของตัวเอง นั่นหมายความว่าอัลลอยด์ฐานนั้นผลิตขึ้นเองภายในบริษัท ใส่ปลั๊กกราไฟท์เข้าไป และเจาะรูสุดท้ายและเส้นผ่านศูนย์กลางภายนอกด้วยการตัดเฉือนด้วยพิกัดความเผื่อที่แคบ บริษัทได้ทำบูชที่มีเส้นผ่านศูนย์กลางสูงสุด 1.5–2 เมตร และแผ่นสไลด์ทองแดงยาวสูงสุด 4 เมตร ดังนั้นชิ้นส่วนที่มีขนาดใหญ่และผิดปกติจึงไม่เป็นปัญหา ห้องปฏิบัติงานที่อุณหภูมิคงที่ใช้สำหรับการเก็บผิวละเอียดและการวัดที่มีความแม่นยำสูง
เมื่อติดต่อกับผู้ผลิต ให้แบ่งปันภาพวาดที่สมบูรณ์พร้อมมิติที่สำคัญ เกรดโลหะผสมที่คุณคาดหวัง และสภาพการทำงาน กล่าวถึงภาระในแนวรัศมีที่คาดหวัง ความเร็วเพลา อุณหภูมิโดยรอบ และการหล่อลื่นขาดไปโดยสิ้นเชิงหรือไม่ ซัพพลายเออร์สามารถแนะนำขนาดและรูปแบบของปลั๊กกราไฟท์ที่ดีที่สุดได้ รวมทั้งแนะนำระยะห่างที่เหมาะสมเพื่อหลีกเลี่ยงการยึดระหว่างการขยายตัวเนื่องจากความร้อน
เนื่องจากบริษัทมุ่งเน้นไปที่ชิ้นส่วนที่ไม่ได้มาตรฐาน บริษัทจึงสามารถหล่อและกลึงรูปทรงพิเศษได้ เช่น ตัวเลื่อนรูปตัว L เกลียวเกลียว และแผ่นสึกหรอโค้ง ความยืดหยุ่นนี้มีความสำคัญเมื่อคุณติดตั้งเครื่องจักรที่มีอยู่เดิมโดยที่บูชแค็ตตาล็อกมาตรฐานไม่ตรงกับรูปทรงของตัวเรือน
บูชกราไฟท์อะลูมิเนียมบรอนซ์ยังคงต้องมีการสวมที่พอดี ก่อนกดเข้าไป ให้ทำความสะอาดรูบุชชิ่งและเพลาก่อน ใช้การรบกวนเล็กน้อยกับเส้นผ่านศูนย์กลางภายนอก โดยทั่วไปคือ H7/p6 หรือที่คล้ายกัน ขึ้นอยู่กับตัวตัวเรือน ลบคมขอบด้านบนของบุชชิ่งเพื่อป้องกันการขูดขีดระหว่างการประกอบ อย่าใช้ค้อนทุบบนปลั๊กกราไฟท์โดยตรง ใช้ปลอกหรือกดเพื่อใช้แรงอย่างสม่ำเสมอ
หลังจากการติดตั้ง การรันอินครั้งแรกจะช่วยให้ฟิล์มถ่ายโอนกราไฟท์ก่อตัวบนเพลา หากเพลาเป็นของใหม่และความขรุขระของพื้นผิวสูงกว่า Ra 0.8 µm ความเรียบก็ไม่ดีขึ้น จริงๆ แล้ว ความหยาบปานกลางประมาณ Ra 0.4–0.8 µm จะทำให้กราไฟท์สามารถแทรกเข้าไปได้ อย่าทาจาระบีหนักบนพื้นผิวกราไฟท์ จาระบีสามารถปิดกั้นการปล่อยกราไฟท์และลดผลการหล่อลื่นในตัวเอง
ตรวจสอบบูชหลังการใช้งานเดือนแรก มองหาแถบสีเทาเข้มบนก้าน ซึ่งบ่งบอกว่ากราไฟท์มีการถ่ายโอนอย่างถูกต้อง รอยขีดหรือจุดสว่างและขัดเงาบนก้านอาจส่งผลให้ปลั๊กกราไฟท์ชำรุดหรือระยะห่างแน่นเกินไป ในการให้บริการตามปกติ บุชชิ่งควรทำงานเงียบๆ โดยไม่มีการหล่อลื่นจากภายนอก
บุชชิ่งกราไฟท์อะลูมิเนียมบรอนซ์ไม่ใช่วิธีแก้ปัญหาแบบสากลสำหรับตลับลูกปืนทุกตัว แต่สำหรับข้อต่อที่หนักและเคลื่อนที่ช้าในสภาพแวดล้อมที่รุนแรง บุชชิ่งเหล่านี้ยากที่จะเอาชนะได้ โดยขจัดสาเหตุที่พบบ่อยที่สุดของความล้มเหลวก่อนวัยอันควร นั่นก็คือ มนุษย์ลืมหล่อลื่น เมื่อจับคู่เมทริกซ์อะลูมิเนียมบรอนซ์ที่ทนต่อการกัดกร่อนเข้ากับรูปแบบปลั๊กกราไฟท์ที่ได้รับการออกแบบทางวิศวกรรม คุณจะได้ส่วนประกอบที่ทนทานต่อการทำงานหนักหลายปีโดยแทบไม่ต้องใส่ใจเลย
หากคุณกำลังเปลี่ยนบุชชิ่ง ให้วัดชิ้นส่วนที่เสียหาย ยืนยันโลหะผสมและความแข็ง และขอให้ซัพพลายเออร์ของคุณตัดเฉือนชิ้นส่วนทดแทนด้วยรูปแบบกราไฟท์เดียวกัน เมื่อความพอดีถูกต้องและฝังกราไฟท์อย่างเหมาะสม บุชชิ่งใหม่จะจ่ายเองโดยการลดชั่วโมงการบำรุงรักษาตามแผน

โครงสร้างวัสดุ: อะลูมิเนียมหล่อทองเหลือง CuZn25Al6Fe3Mn3 พร้อมเม็ดมีดกราไฟท์ คุณสมบัต...

กังหันโลหะผสมทองแดงเป็นส่วนประกอบที่ขาดไม่ได้ในระบบเครื่องกลและพลังงานสมัยใหม่ เกียร์ที่เข้าคู่กั...


ผลิตภัณฑ์นี้เป็นน็อตทองแดงคุณภาพสูง ผลิตจากดีบุกบรอนซ์เป็นวัสดุฐานผ่านกระบวนการต๊าป การเจาะ และกา...

น๊อตเกียร์ที่ทำจากทองแดงนี้เป็นส่วนประกอบที่มีประสิทธิภาพสูง ได้รับการตัดเฉือนอย่างแม่นยำจากโลหะผ...

น็อตทองแดงรูปทรงพิเศษนี้ผลิตจากอะลูมิเนียมบรอนซ์คุณภาพสูงเป็นวัสดุฐานอย่างแม่นยำ มีคุณสมบัติต้านท...
ลิขสิทธิ์ © 2025 Jiashan Tocree Machinery Co., Ltd. สงวนลิขสิทธิ์.
ชิ้นส่วนเครื่องจักรโลหะผสมทองแดงแบบกำหนดเอง
